CopperMink Hub · Materiales y tecnologías · Buenos Aires
Ficha comparativa para empresas
Materiales y tecnologías de impresión 3D comparados
Elegir material define si la pieza aguanta carga, calor o intemperie. Aquí comparamos filamentos, resinas y polvos de uso habitual en Argentina, con sus acabados y cuidados. Encontrarás criterios para decidir por función y no por moda.
Uso general
PLA y PETG para maquetas y soportes
Económicos y disponibles. PLA solo visual, PETG con más tenacidad para interior.
Exterior y calor
ASA y policarbonato técnico
Resisten sol y temperatura en gabinetes, terrazas y plantas sin climatizar.
Serie funcional
Nylon SLS y PA12 mecánico
Bisagras, clips y conductos con fatiga y geometría libre para decenas de piezas.
Detalle y elasticidad
Resinas SLA, TPU y metal híbrido
Presentación fina, juntas flexibles y ruta práctica hacia aluminio o acero.
Trae temperatura, carga y exposición de tu pieza y descartamos materiales en minutos.
Cómo preparamos tu ficha de elecciónSi vienes de producción, mira también impresión industrial antes de fijar el material.
Polímeros de uso corriente en el país
Del prototipo visual a la pieza que aguanta sol y calor
El filamento PETG, ASA y policarbonato se eligen por ambiente, no por precio por kilo.
FDM · Disponibilidad en Buenos Aires
PLA y PETG para uso general
El PLA es económico y preciso para maquetas y prototipos visuales, pero se ablanda con calor y no sirve para piezas bajo carga en ambientes cálidos. Funciona muy bien para verificar forma, encastre y proporciones antes de invertir en un material técnico.
El PETG ofrece mejor tenacidad y resistencia química para soportes, carcasas internas y piezas de mantenimiento liviano. Tolera mejor golpes y productos de limpieza que el PLA, y se imprime en FDM con buena disponibilidad en Buenos Aires. Para exterior o temperatura, conviene subir a ASA o nylon.
- Usa PLA solo cuando la función sea visual o de ajuste inicial, nunca en vanos calientes.
- Elige PETG para topes internos, guías y carcasas que no ven sol directo.
- Si la pieza va a terraza, tablero o vehículo, descarta ambos y pasa a ASA.
Exigencia térmica · Exterior
ASA y policarbonato para exigencia térmica
El ASA resiste mejor la intemperie y los rayos UV, por eso se usa en piezas exteriores, gabinetes y soportes en terrazas o plantas sin climatizar. Mantiene color y forma donde el PLA se deforma y el PETG envejece más rápido.
El policarbonato aporta rigidez y resistencia al impacto para piezas técnicas, aunque exige impresoras cerradas y control de deformación. El diseño debe evitar concentradores de tensión y prever contracción. Para equipos a la intemperie en Argentina, este salto evita reemplazos prematuros.
Pide pruebas de montaje antes del lote: un soporte impreso, atornillado y expuesto una semana dice más que cualquier hoja técnica.
Ver también impresión 3D industrial para tolerancias y repasado en piezas técnicas.
Serie corta funcional
Nylon SLS y PA12 para piezas que se mueven
Tenacidad, fatiga y libertad geométrica
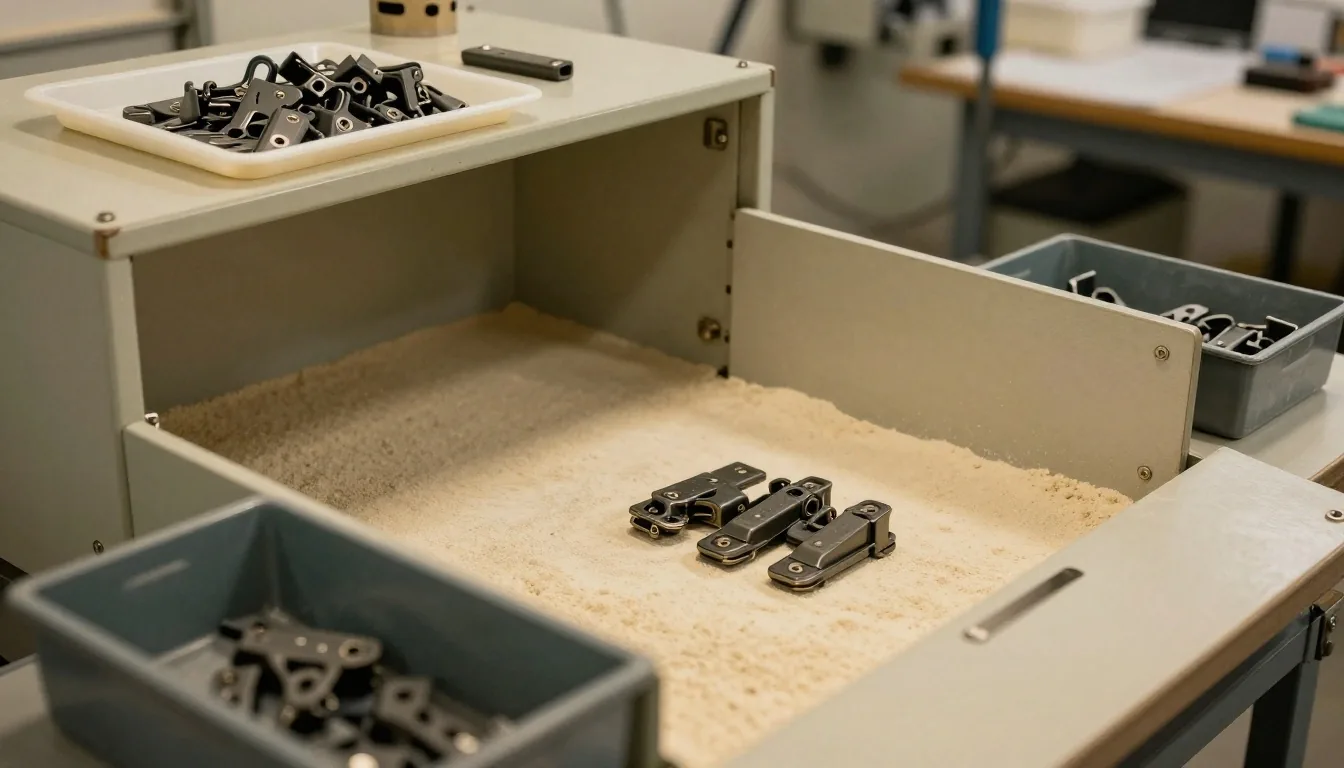
El nylon sinterizado combina tenacidad, resistencia a la fatiga y libertad geométrica para bisagras, clips, conductos y repuestos móviles. Permite canales internos, nervios finos y encastres que en mecanizado serían caros o imposibles.
Absorbe humedad, por lo que el almacenamiento y el acabado influyen en la estabilidad dimensional. El teñido y el granallado mejoran presentación y tacto para piezas de manipulación. Es la opción habitual para series cortas funcionales de decenas de unidades.
Si hay alojamientos precisos para rodamientos o ejes, combina impresión con repasado mecanizado: imprimes la forma compleja y repasas solo el asiento.
Criterio de taller
Guarda el nylon lejos de humedad, pide granallado uniforme antes del teñido y valida con una pieza montada. Para propiedades del nylon SLS y alternativas en polvo, compara con filamento PETG y ASA según temperatura.
Ver impresión 3D industrialDetalle, presentación y elasticidad
Resinas técnicas SLA y TPU flexible sin adivinanzas
Resinas SLA estándar y técnicas para validación fina
Las resinas estándar dan detalle y rigidez para modelos de presentación, pero son frágiles bajo impacto. Sirven para mostrar forma y superficie, no para golpear o atornillar con fuerza.
Las resinas tenaces, de alta temperatura o biocompatibles amplían el uso a conectores, plantillas y piezas de validación funcional. Hay que considerar envejecimiento por UV y compatibilidad química según la aplicación.
El proveedor debe indicar la referencia exacta y su hoja técnica, no un genérico resina dura. Para validar con clientes en Capital, el acabado liso ahorra trabajo de pintura y deja ver el diseño real.
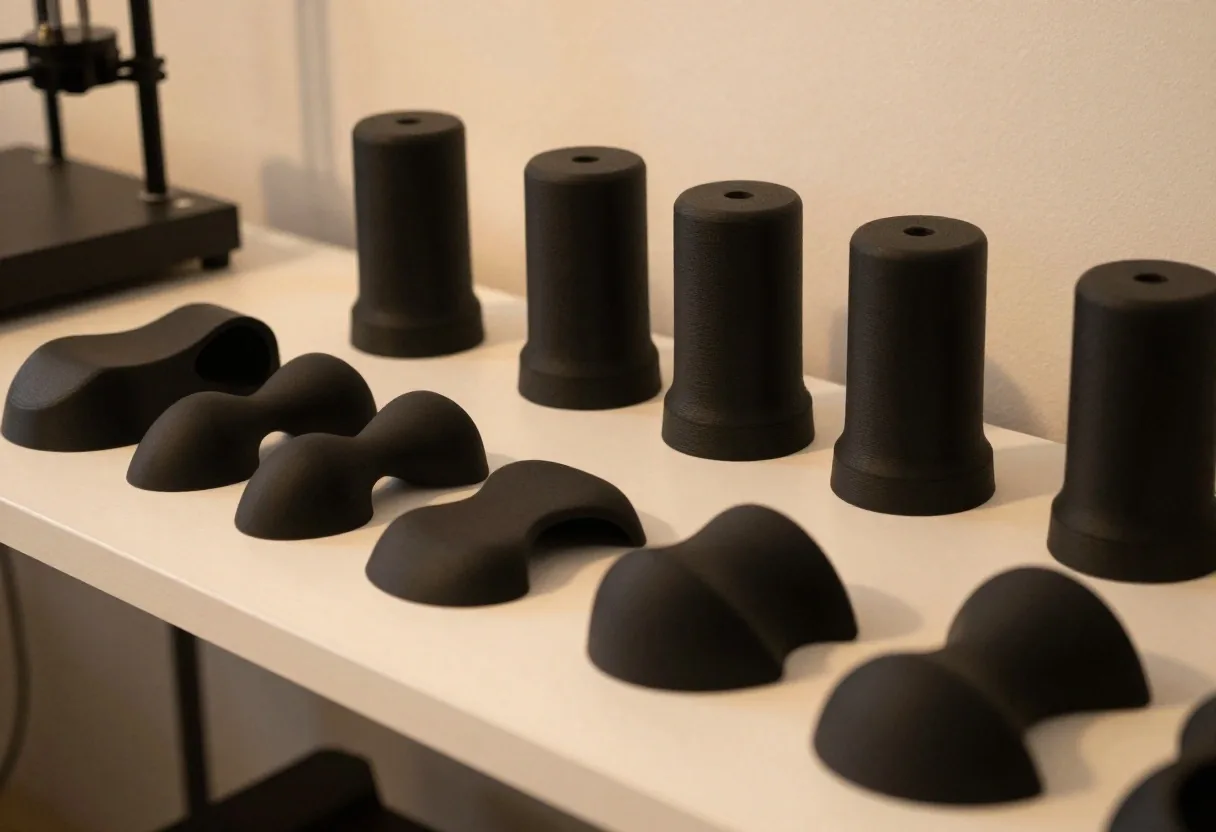
Resinas técnicas SLA: pide referencia y hoja técnica.
TPU flexible para juntas, fuelles y topes
El TPU en FDM o SLS sirve para juntas, fuelles, topes y protecciones donde se necesita elasticidad. La dureza Shore define si la pieza será blanda o semirrígida, y debe especificarse en la consulta.
Las paredes delgadas y los voladizos requieren diseño adaptado para evitar hilos y deformaciones. En mantenimiento, resuelve topes y acoples que antes se tallaban a mano.
No lo uses donde se requiera rigidez dimensional bajo carga continua: el TPU cede con el tiempo. Si necesitas retener forma bajo peso, vuelve a PETG, nylon o una pieza híbrida con inserto rígido.
Metales y opciones híbridas en bajo volumen
Para metal en bajo volumen se evalúa fusión de lecho de polvo, aglutinante con sinterizado o mecanizado a partir de preforma impresa según disponibilidad local. Cada ruta tiene distinta densidad, acabado y costo de post-procesado térmico.
En muchos casos argentinos, lo práctico es imprimir el prototipo en polímero y mecanizar la versión final en aluminio o acero. Esa estrategia híbrida acorta validación sin pagar metal desde el inicio.
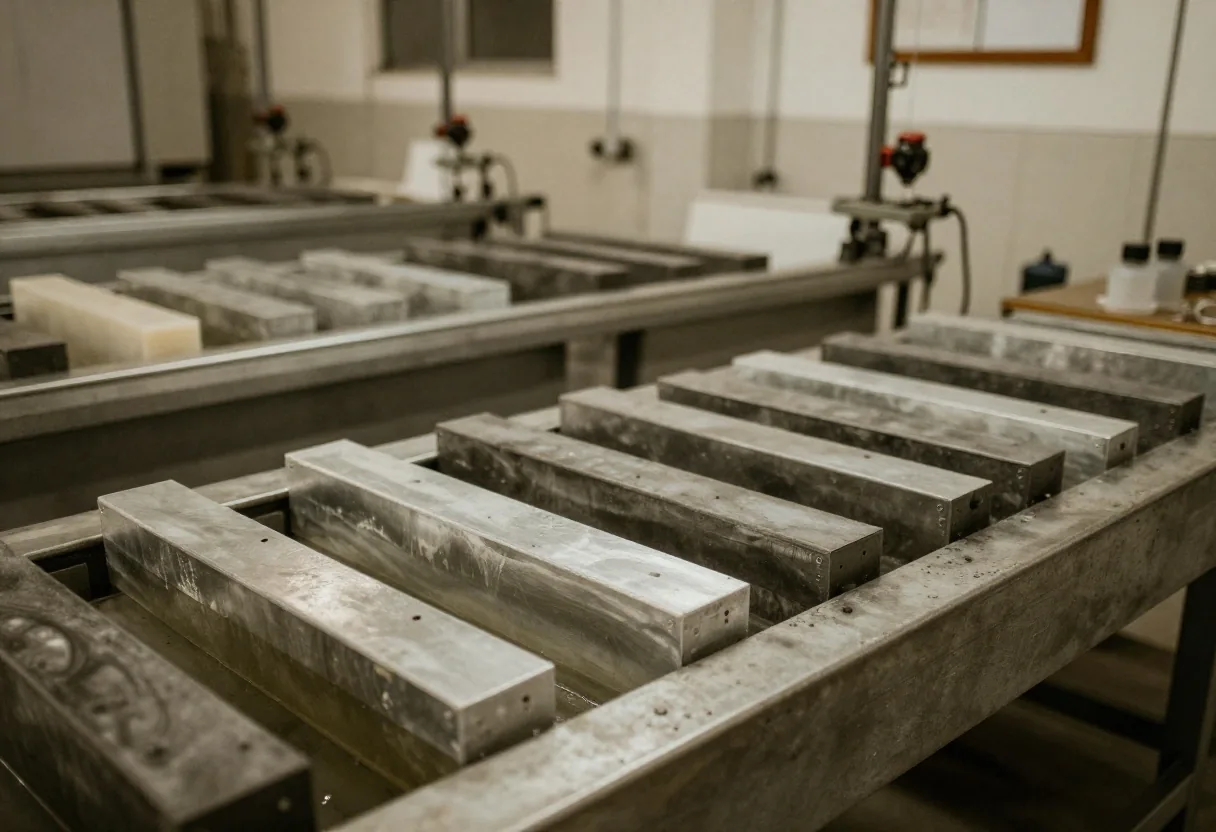
Consulta disponibilidad real antes de diseñar solo para metal: el plazo manda tanto como la propiedad.
Acabados post-procesado 3D
Acabados que cambian función y percepción
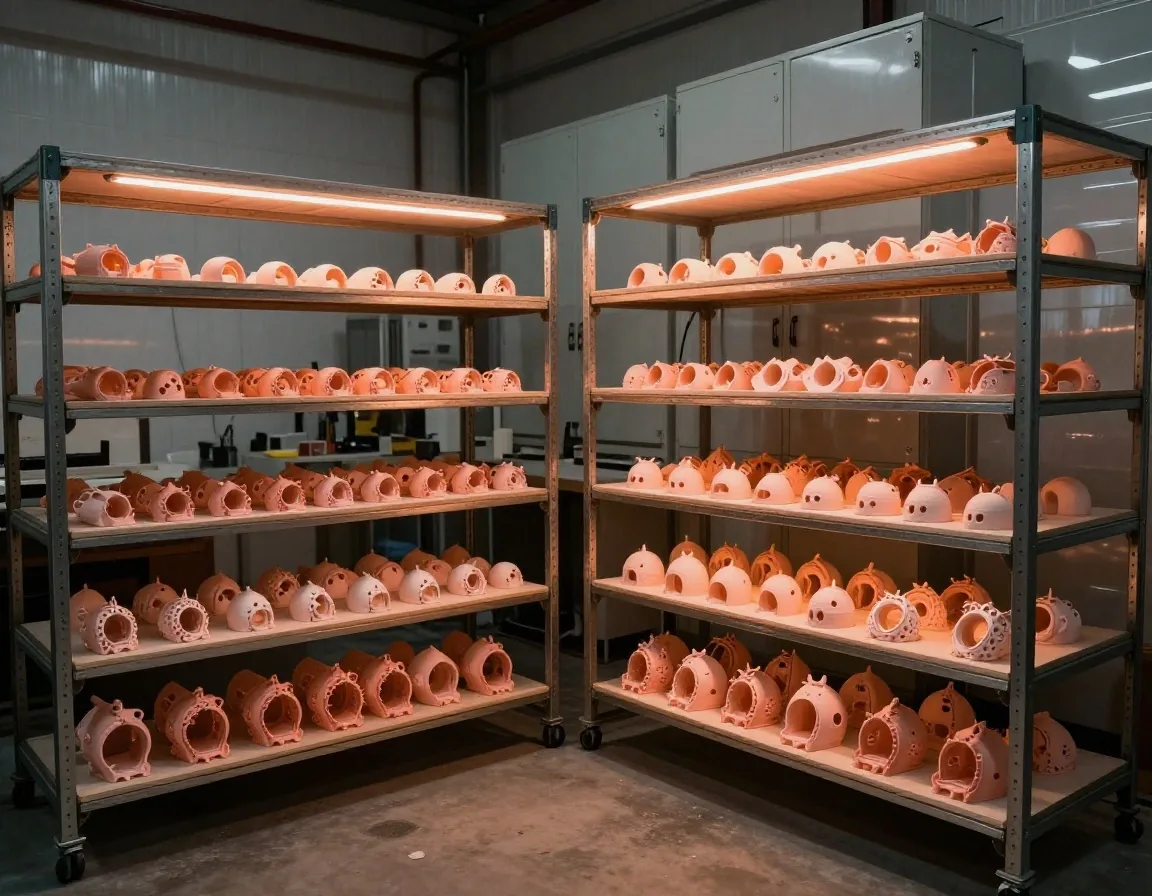
Lijado, imprimación, pintura, metalizado al vacío, roscas insertadas con calor y sellado para agua cambian tanto la función como la percepción. En FDM las líneas de capa se atenúan con lijado y masilla, pero suman horas de taller.
En SLS el granallado uniforma la superficie antes del teñido. Define el acabado en la cotización con fotos de referencia para evitar malentendidos. Un acabado innecesario encarece sin aportar a la función: una carcasa interna no necesita pintura espejo.
Qué pedir en la cotización
- Foto de referencia del acabado esperado y cara vista de la pieza.
- Roscas con inserto térmico si habrá atornillados repetidos.
- Sellado solo si habrá contacto con agua o aceite.
Nota de taller
El acabado se cotiza aparte porque es mano de obra. Si la pieza es interna, deja la superficie granallada y destina ese costo a mejor material.
Decisión por función
Cómo elegir según temperatura y carga
Haz una ficha simple: temperatura máxima de servicio, carga estática y dinámica, contacto químico, exposición UV y vida esperada. Con esos cinco datos el proveedor puede descartar materiales inadecuados en minutos.
Para tableros eléctricos o vanos motor en plantas del país, la temperatura manda más que la resistencia a la tracción. Documentar condiciones reales evita roturas en la primera semana. Guarda esa ficha para futuras reposiciones del mismo repuesto.
- Temperatura máxima y tiempo de exposición, no solo pico.
- Carga con vibración o impacto, y si hay esfuerzo permanente.
- Químicos, sol y humedad del lugar de montaje.
Disponibilidad y logística en Argentina
No todos los materiales tienen stock permanente en el país, y algunos colores o grados técnicos se importan a pedido. Eso afecta plazos y obliga a validar alternativas equivalentes desde el inicio.
Pregunta al taller qué tiene en bobina o en polvo y qué debe traer. Para empresas del interior, el flete y la rotura en tránsito también cuentan. Elegir un material disponible acorta una semana o más el proyecto.
Cuidado, almacenamiento y vida útil
Filamentos húmedos generan hilos y piezas débiles, polvos mal conservados pierden repetibilidad y resinas vencidas cambian color y propiedades. Guarda bobinas en bolsas secas, piezas de nylon lejos de humedad y resinas protegidas de la luz.
En taller, un control simple de stock evita fallas inexplicables. Pide al proveedor cómo conserva sus insumos. Ese detalle habla de su calidad de proceso.
CopperMink Hub es un recurso educativo: orientamos la elección y derivamos a talleres locales según stock real.
Av. Corrientes 1233, Buenos Aires · Lunes a Viernes 9:00–18:00 · [email protected]