CopperMink Hub — Guía para empresas en Argentina
FDM · SLA · SLS · Metal
Impresión 3D industrial: procesos, usos y límites
La impresión 3D industrial agrupa varios procesos con distintas precisiones, materiales y costos. Esta guía explica cuándo conviene cada uno según función, cantidad y plazo.
FDM · Filamento
Piezas grandes y utillajes
Soportes, carcasas y dispositivos de línea en PETG, ASA y policarbonato para iterar rápido.
SLA · Resina
Detalle y superficie lisa
Carcasas visibles, conectores y modelos de validación con paredes delgadas y buen acabado.
SLS · Nylon
Resistencia sin soportes
Bisagras, conductos y repuestos para series de decenas a cientos de unidades.
Metal · Bajo volumen
Geometría compleja
Canales internos y consolidación de conjuntos cuando el mecanizado no alcanza.
Series cortas
Frente a inyección
Evita moldes y reduce inventario en repuestos de baja rotación y variantes de diseño.
Tolerancias
Ajustes reales
Ejes, agujeros y encastres que se terminan con taladrado o escariado puntual.
Archivos
STL, STEP y notas
Cómo preparar el modelo, qué fotos sumar y cómo pedir tolerancias y material.
Costos
Comparar presupuestos
Mismo material, mismo acabado y plazo con flete a planta para decidir con datos.
Orientada a empresas que necesitan prototipos funcionales, utillajes o series cortas. Si buscas el detalle de materiales, sigue en la guía de tecnologías.
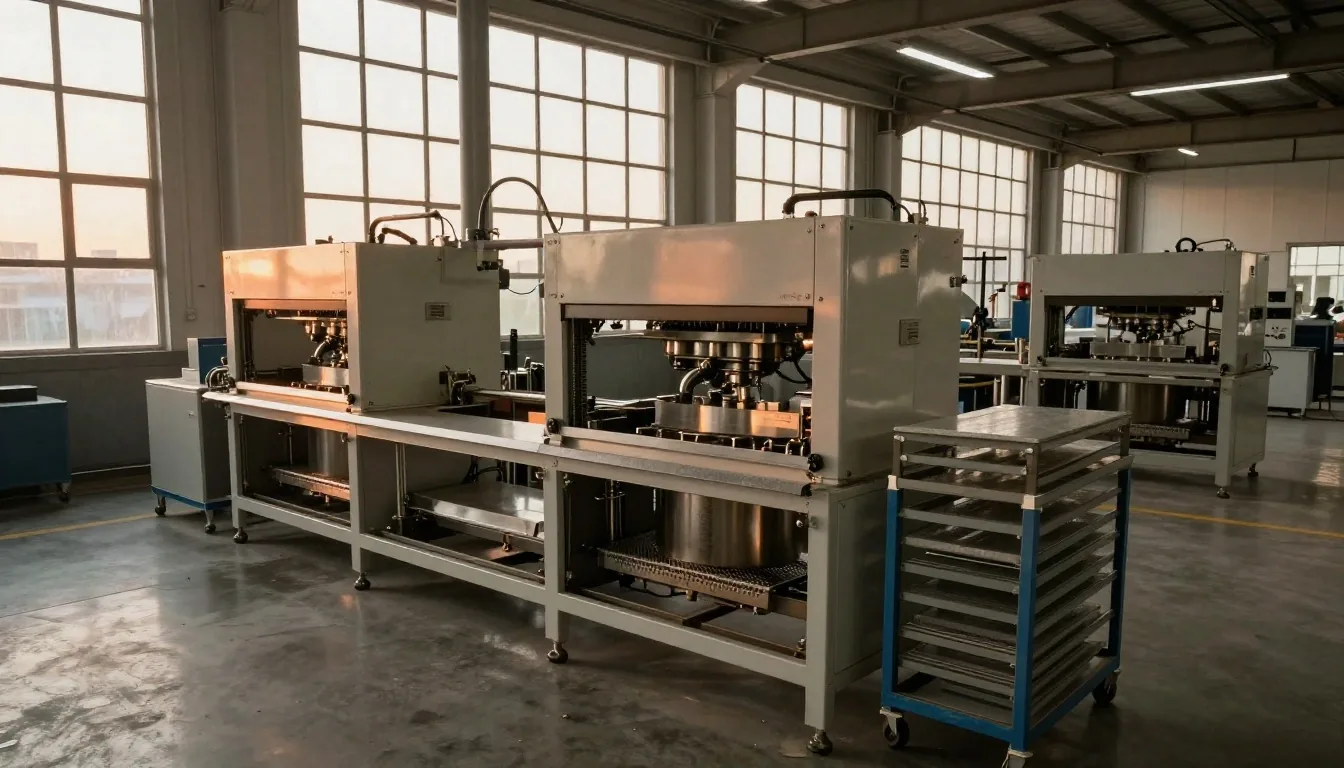
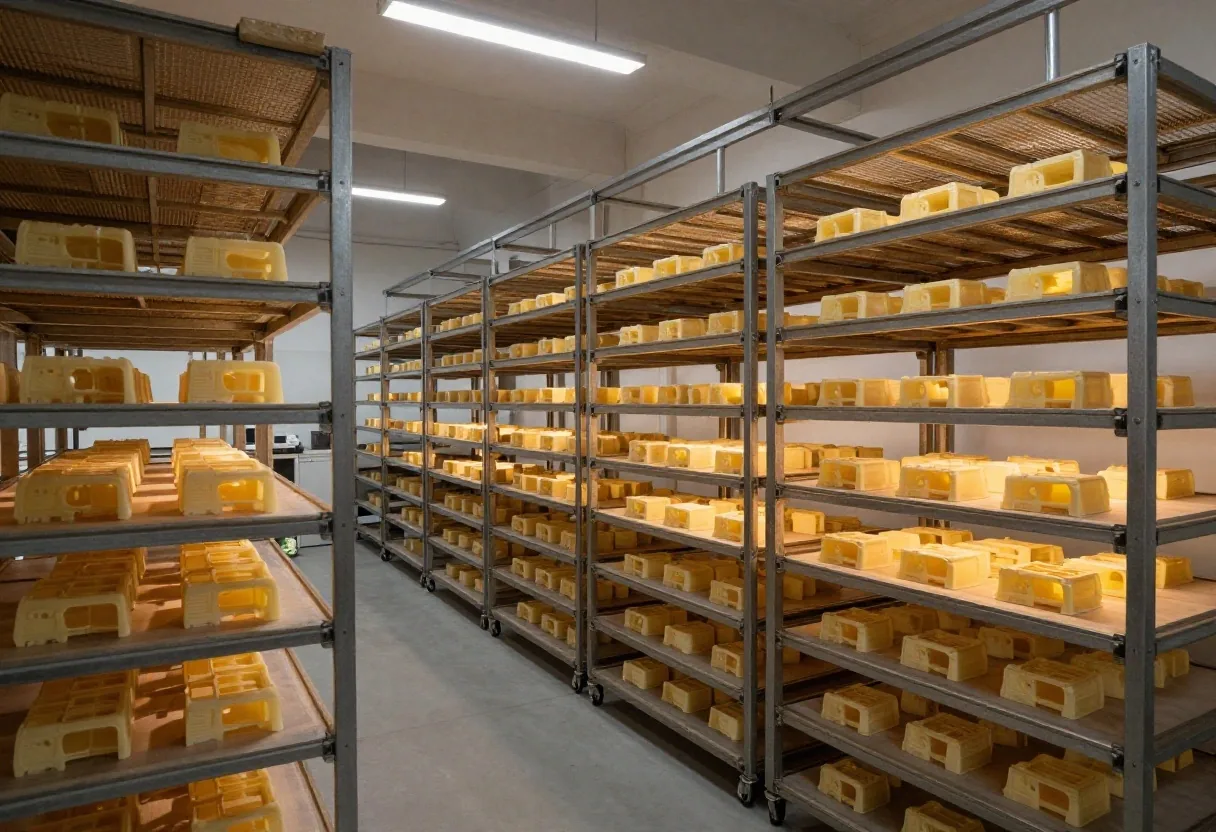
Sala de máquinas en Barracas, luz lateral de tarde. El deck superior resume la guía completa.
Bajar a la comparación de procesosProceso con filamento — Plantas de Buenos Aires
FDM para piezas funcionales y utillajes
FDM funde filamento termoplástico capa por capa y es la puerta de entrada más accesible a la impresión 3D industrial. En fábricas y talleres de Buenos Aires se usa para soportes de línea, carcasas de protección, conductos de aspiración, plantillas de montaje y dispositivos a medida que antes se hacían en chapa o madera.
Trabaja muy bien con PETG para piezas de uso general, ASA cuando hay sol o temperatura en exterior, y policarbonato cuando se necesita rigidez y estabilidad frente al calor. La precisión típica alcanza para montajes con tolerancias amplias, con ajustes posteriores en agujeros y caras de apoyo. Es el proceso ideal para iterar rápido: imprimir, probar en máquina, corregir el CAD y volver a imprimir en días.
Donde manda el costo por volumen, FDM gana en piezas grandes. Un cobertor de 400 mm o un conducto curvo salen mucho más económicos que en resina o polvo. A cambio, la superficie muestra líneas de capa y los detalles menores a un milímetro se pierden. Para frentes visibles o encastres finos conviene evaluar SLA o SLS antes de cerrar el diseño.
Cuándo pedir FDM sin dudar
- Utillajes, fixtures y soportes que trabajan dentro de planta y se cambian con frecuencia.
- Carcasas y tapas técnicas donde la función está por encima del acabado espejo.
- Primeras iteraciones de un diseño que luego pasará a SLS o a mecanizado.
- Piezas grandes donde el precio por centímetro cúbico define la viabilidad.
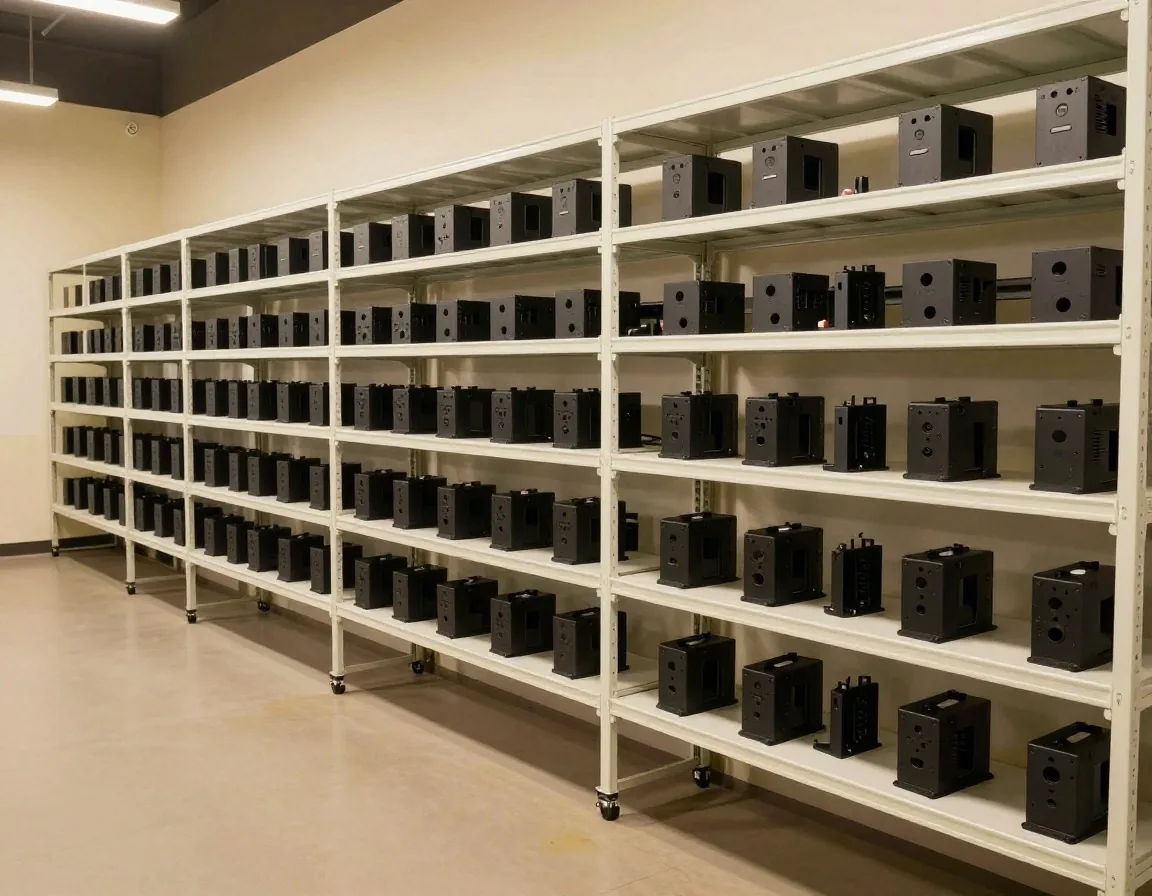
Nota de taller
Orienta las caras de apoyo paralelas a la cama y reserva sobreespesor para repasar agujeros con mecha. Anota material, altura de capa y orientación para repetir el resultado.
Sigue con resina cuando la superficie visible define la aprobación del cliente.
Resina curada con luz
SLA cuando el detalle y la superficie importan
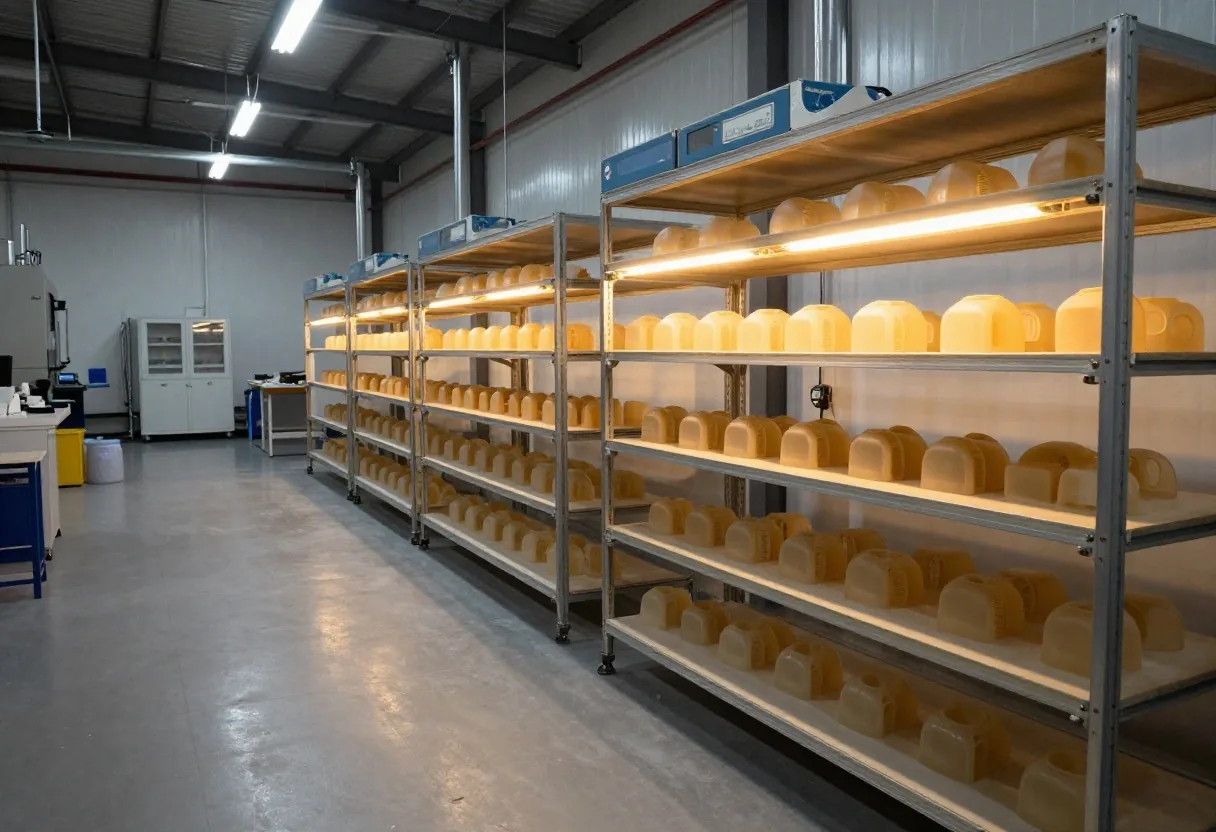
SLA cura resina con luz y logra detalles finos, paredes delgadas y superficies lisas para carcasas visibles, conectores y modelos de validación. Las resinas técnicas actuales ofrecen buena rigidez y mejor comportamiento térmico que las estándar, aunque siguen siendo menos tenaces que el nylon sinterizado.
Hay que contar soportes, lavado y curado dentro del plazo total. Para empresas que presentan prototipos a clientes en Capital Federal, ese acabado visual marca diferencia entre un sí y una segunda vuelta. Pide siempre la ficha del material antes de decidir y evita la resina estándar bajo carga o calor.
Polvo de nylon sinterizado
SLS en nylon para piezas resistentes sin soportes
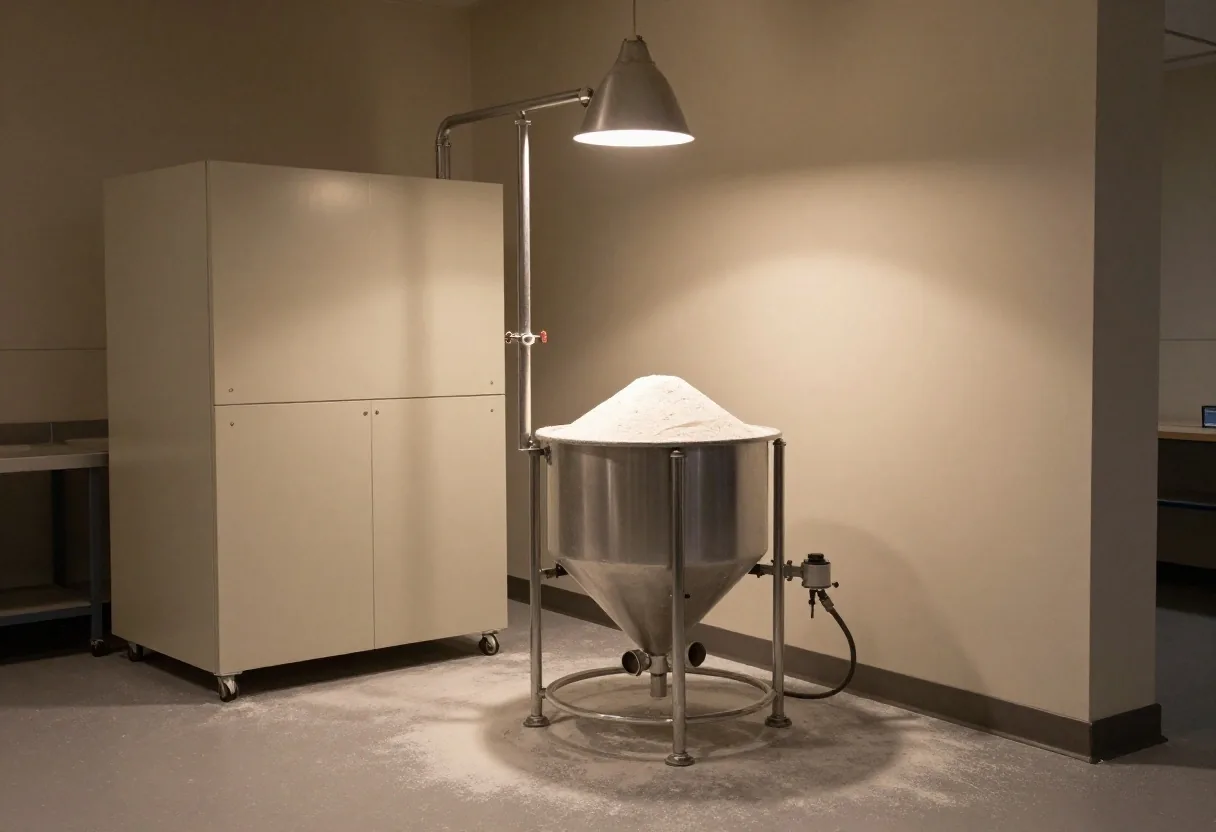
SLS sinteriza polvo de nylon y permite piezas complejas, bisagras vivas, conductos y pequeños lotes sin soportes dedicados. El polvo que rodea la pieza la sostiene, así que se aprovecha toda la cámara con decenas de componentes a la vez.
El resultado es mate y algo poroso, pero admite teñido negro, granallado y roscas insertadas para uso real. Es muy usado para repuestos de maquinaria y series de decenas a cientos de unidades. El costo depende del volumen ocupado en cámara y del post-procesado. Para montajes precisos, prevé mecanizado puntual en alojamientos de rodamientos y ejes.
FDM frente a SLA frente a SLS
FDM para costo y tamaño, SLA para estética y detalle, SLS para tenacidad y lotes sin soportes. La temperatura de servicio y el acabado deciden más que el precio por pieza.
Qué preguntar al taller
Material exacto, orientación de impresión, espesor de capa, tolerancia que garantiza y qué post-procesado incluye el valor con IVA y flete.
Prueba antes del lote
Una primera unidad revela contracción y montaje real. Guarda parámetros y orientación para que el lote repita ese resultado.
La comparación completa de polímeros y acabados vive en la página de materiales.
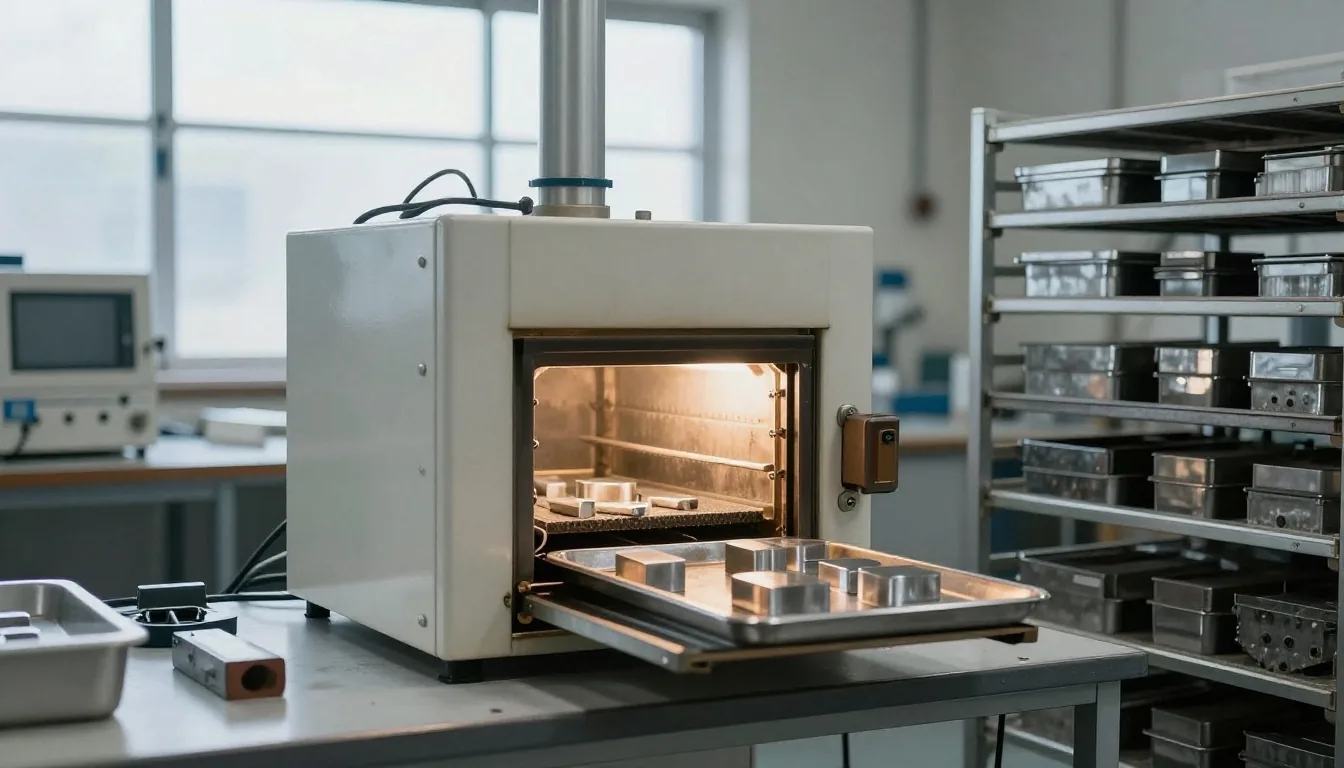
Fusión de lecho de polvo y filamento metálico
Impresión 3D en metal: cuándo tiene sentido
La impresión en metal sirve para piezas complejas, canales internos de refrigeración y consolidación de conjuntos en bajo volumen. Cuando cinco piezas mecanizadas y soldadas pasan a ser una sola impresa, se ahorra montaje y se gana rigidez.
En Argentina su disponibilidad es más limitada y los plazos y costos superan a los del polímero. Conviene cuando el mecanizado no resuelve la geometría o cuando el peso y la integración justifican el proceso. Exige diseño específico, control de contracción y post-procesado con mecanizado y tratamiento térmico.
Para muchas pymes, el camino práctico es validar forma y montaje en polímero y luego evaluar metal con el modelo ya probado. Así se evita pagar un ciclo metálico para descubrir un error de diseño.
Regla de taller: si la pieza sale bien mecanizada, mecanízala. Reserva metal aditivo para lo que el torno y la fresa no pueden hacer.
Series cortas frente a inyección y mecanizado
La fabricación aditiva compite bien hasta decenas o pocos cientos de piezas, sobre todo si hay variantes de diseño o demanda incierta. Evita moldes y reduce inventario para repuestos de baja rotación en industria alimenticia, packaging y mantenimiento.
Cuando el volumen crece y el diseño se estabiliza, la inyección suele bajar el costo unitario. La decisión debe incluir amortización de molde, plazo y riesgo de stock. Documentar ese cálculo ayuda a compras a aprobar el lote inicial impreso.
Leer guía de costos y plazosDiseño para fabricación aditiva
Tolerancias y ajustes reales
Ningún proceso imprime perfecto. Cada material contrae y deforma de forma distinta según orientación, espesor y temperatura de cámara. En esta guía damos rangos orientativos y recomendaciones para ejes, agujeros y encastres que luego se ajustan con taladrado o escariado.
Agujeros y ejes: deja sobreespesor
Dibuja agujeros unas décimas por debajo y repásalos con mecha. Para ejes que deben deslizar, imprime una probeta y mide antes de lanzar el lote completo.
Encastre y holgura según proceso
FDM pide holguras generosas por la línea de capa. SLA permite encastres más justos. SLS admite piezas móviles con luz pareja, pero prevé arenado en caras de roce.
Orientación y repetibilidad
Para conjuntos que deben montar sin retrabajo en planta, imprime una primera unidad de prueba. Anota orientación y parámetros para repetir el resultado en cada reposición.
Preparación del modelo
Archivos y preparación del modelo
Los talleres suelen aceptar STL, STEP y archivos nativos de CAD con notas de tolerancia y material deseado. Un STL con malla gruesa genera facetas visibles, mientras que un STEP conserva geometría para ingeniería.
Incluye fotos de montaje, cantidades y condiciones de uso: temperatura, carga, contacto con alimentos o exterior. Si el modelo tiene paredes muy finas o voladizos extremos, el proveedor propondrá dividir la pieza o cambiar la orientación. Preparar bien el archivo evita sobrecostos de rediseño.
Ver cómo pedir un servicioAcabado final
Post-procesado que cambia el resultado
El post-procesado incluye retiro de soportes, lijado, imprimación, pintura, insertos metálicos y sellado para estanqueidad. En piezas FDM para exterior, el ASA con protección UV y tornillería inoxidable alarga la vida útil.
En SLS, el teñido negro disimula el desgaste en piezas de manipulación. Cada operación suma costo y días, por eso conviene definir el nivel de acabado según función: un fixture interno no necesita el mismo acabado que una carcasa comercial.
Criterio de compra en Argentina
Errores comunes y cómo comparar presupuestos
Lo que encarece un proyecto
Pedir tolerancias de mecanizado a una pieza FDM grande, elegir resina estándar para una pieza bajo carga y olvidar la temperatura de servicio son errores habituales. Otro es no indicar cómo monta la pieza ni qué esfuerzos soporta, lo que obliga al proveedor a adivinar.
Enviar solo una foto borrosa sin medidas también retrasa todo. Nuestra recomendación es usar la lista de verificación de la página de servicios antes de pedir cotización: material tentativo, cantidad, uso, fotos de montaje y plazo. Ahorra correos y evita reimpresiones.
Lista rápida antes de enviar
- Función, esfuerzos y temperatura de trabajo de la pieza.
- Cantidad real y si habrá variantes o reposiciones.
- Nivel de acabado: funcional, presentable o comercial.
- Plazo y dirección de entrega para calcular flete.
Para comparar ofertas en igualdad de condiciones
Pide mismo material, misma cantidad, mismo acabado y plazo de entrega con flete a tu planta. Pregunta si el precio incluye modelado, post-procesado e IVA y qué tolerancias garantiza por escrito.
Un presupuesto muy bajo que no detalla material ni orientación suele terminar en pieza débil o fuera de medida. Valora la claridad técnica tanto como el precio: un proveedor que explica riesgos y propone orientación es preferible a uno que promete todo sin preguntas.
CopperMink Hub — Av. Corrientes 1233, Buenos Aires · Lunes a Viernes 9:00–18:00
Recurso educativo sobre fabricación aditiva y escaneo digital. Para una cotización, escribe a [email protected] o llama al +54 11 4326 7890.
Si ya tienes el modelo, adjunta STEP o STL con notas de uso y cantidad para acelerar la respuesta.